Le rodage de trous très profonds avec une machine à roder hydraulique nécessite une série de considérations particulières. En tant que fournisseur de machines à aiguiser hydrauliques, j'ai été témoin des défis et des exigences uniques de ce processus. Dans ce blog, je discuterai des facteurs clés qui doivent être pris en compte lors de l'affûtage de trous de grande profondeur à l'aide d'une machine d'affûtage hydraulique.
1. Sélection des machines
La première étape pour roder des trous longs et profonds consiste à choisir la bonne machine à roder hydraulique. Différentes machines ont des capacités et des spécifications différentes, et il est crucial de sélectionner une machine capable de répondre aux exigences spécifiques du travail. Par exemple, si vous avez affaire à des trous très longs et profonds, unMachine d'affûtage horizontale à trous profondspourrait être l’option la plus appropriée. Ce type de machine est conçu pour traiter des trous profonds avec une grande précision et efficacité.
D'un autre côté, si vous affûtez des cylindres, unMachine à aiguiser les cylindresserait un meilleur choix. Ces machines sont spécialement conçues pour obtenir la finition de surface et la précision dimensionnelle souhaitées pour les cylindres.
Pour les opérations à grande échelle ou lorsqu'il s'agit de pièces lourdes, unGrande machine de rodage hydraulique horizontalepeut fournir la puissance et la stabilité nécessaires.
2. Outillage et abrasifs
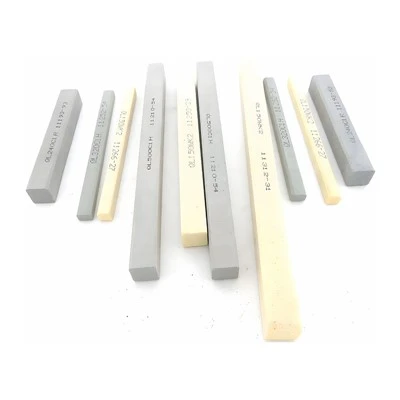
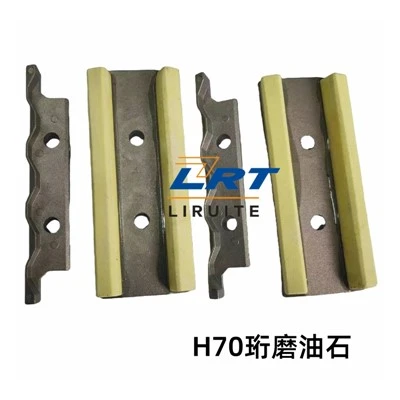
Le choix de l’outillage et des abrasifs est un autre aspect critique du rodage de trous longs et profonds. Les pierres à aiguiser ou les abrasifs utilisés doivent être sélectionnés en fonction du matériau de la pièce à usiner, de la finition de surface requise, ainsi que du diamètre et de la profondeur du trou.
Pour les matériaux durs, tels que l'acier trempé ou la fonte, un abrasif plus agressif peut être nécessaire pour atteindre le taux d'enlèvement de matière souhaité. À l’inverse, pour les matériaux plus tendres, un abrasif plus fin peut être utilisé pour éviter un enlèvement excessif de matière et obtenir une finition de surface plus lisse.
Outre le type d'abrasif, la taille et la forme des pierres à aiguiser jouent également un rôle important. Les pierres doivent être correctement dimensionnées pour s'adapter au diamètre du trou et doivent pouvoir atteindre toute la profondeur du trou. Un outillage spécialisé peut être nécessaire pour les trous très profonds afin d'assurer un affûtage uniforme sur toute la longueur du trou.
3. Liquide de refroidissement et lubrification
Le liquide de refroidissement et la lubrification sont essentiels pour affûter des trous très profonds. Le liquide de refroidissement aide à dissiper la chaleur générée pendant le processus d'affûtage, empêchant ainsi la surchauffe de la pièce et réduisant le risque de dommages thermiques. Il aide également à éliminer les débris et les copeaux produits lors du rodage, en gardant les pierres à roder propres et en évitant le colmatage.
Le type de liquide de refroidissement utilisé doit être sélectionné en fonction du matériau de la pièce et du processus d'affûtage. Les liquides de refroidissement à base d'eau sont couramment utilisés pour les applications générales de rodage, car ils sont rentables et offrent de bonnes propriétés de refroidissement et de lubrification. Cependant, pour certains matériaux, comme l'aluminium ou le titane, des liquides de refroidissement spéciaux peuvent être nécessaires pour éviter la corrosion ou les réactions chimiques.
Une lubrification adéquate est également cruciale pour réduire la friction entre les pierres à aiguiser et la pièce à usiner, améliorant ainsi la finition de surface et prolongeant la durée de vie des pierres à aiguiser. Le lubrifiant doit être appliqué dans la bonne quantité et aux bons intervalles pour garantir des performances optimales.
4. Fixation de la pièce
Un bon montage de la pièce est essentiel pour garantir des résultats d’affûtage précis et cohérents. La pièce à usiner doit être solidement maintenue en place pour éviter tout mouvement pendant le processus d'affûtage. Ceci est particulièrement important pour les trous très profonds, car tout mouvement peut entraîner un affûtage irrégulier et une mauvaise finition de surface.
La méthode de fixation doit être choisie en fonction de la forme et de la taille de la pièce. Pour les pièces cylindriques, un mandrin ou une pince de serrage peut être utilisé pour maintenir la pièce en place. Pour les pièces de forme irrégulière, des fixations personnalisées peuvent être nécessaires pour garantir un alignement et un support appropriés.
En plus de maintenir la pièce en toute sécurité, le dispositif de fixation doit également permettre un accès facile au trou à affûter. Cela peut nécessiter l'utilisation de dispositifs ou d'outils spéciaux pour garantir que les pierres à aiguiser peuvent atteindre toute la profondeur du trou.
5. Paramètres d'affûtage
Les paramètres de rodage, tels que la vitesse de rodage, l’avance et la pression, doivent être soigneusement ajustés pour obtenir les résultats souhaités. Ces paramètres dépendent de divers facteurs, notamment du matériau de la pièce à usiner, du diamètre et de la profondeur du trou, ainsi que du type de machine à aiguiser et d'outillage utilisé.
La vitesse d'affûtage doit être sélectionnée pour garantir que les pierres d'affûtage fonctionnent à une vitesse de coupe optimale. Une vitesse trop élevée peut provoquer une usure excessive des pierres à aiguiser et entraîner une mauvaise finition de surface, tandis qu'une vitesse trop faible peut conduire à un enlèvement de matière inefficace.
La vitesse d'avance détermine la vitesse à laquelle les pierres à aiguiser se déplacent sur la longueur du trou. Une vitesse d'avance appropriée est nécessaire pour garantir un affûtage uniforme et pour éviter un affûtage excessif ou insuffisant.
La pression de rodage doit être ajustée pour fournir la bonne quantité de force sur les pierres de rodage. Une pression trop forte peut entraîner une usure rapide des pierres à aiguiser et endommager la pièce, tandis qu'une pression trop faible peut entraîner un enlèvement de matière insuffisant.
6. Contrôle qualité
Le contrôle qualité est une partie importante du processus de rodage, en particulier lorsqu'il s'agit de trous de grande profondeur. Une inspection régulière des trous affûtés est nécessaire pour s'assurer qu'ils répondent aux spécifications requises.
Cela peut être fait à l'aide de divers outils de mesure, tels que des micromètres, des jauges d'alésage et des testeurs de rugosité de surface. L'inspection doit être effectuée à différentes étapes du processus d'affûtage pour détecter rapidement tout problème et apporter les ajustements nécessaires.
En plus de l'inspection dimensionnelle, l'état de surface des trous affûtés doit également être vérifié. Une finition de surface lisse et uniforme est essentielle au bon fonctionnement de la pièce, en particulier dans les applications où des tolérances serrées et un faible frottement sont requis.
7. Formation des opérateurs
La formation des opérateurs est cruciale pour le bon fonctionnement d'une machine à roder hydraulique, en particulier lors du rodage de trous très profonds. L'opérateur doit être familier avec les paramètres de fonctionnement, d'outillage et d'affûtage de la machine.
Une formation appropriée peut aider l'opérateur à comprendre les exigences spécifiques de l'affûtage de trous longs et profonds et à effectuer les ajustements nécessaires pour obtenir les meilleurs résultats. Cela peut également contribuer à prévenir les accidents et à assurer la sécurité de l’opérateur et de l’équipement.


Conclusion
L'affûtage de trous de grande profondeur avec une affûteuse hydraulique nécessite un examen attentif de divers facteurs, notamment la sélection de la machine, l'outillage et les abrasifs, le liquide de refroidissement et la lubrification, le montage de la pièce, les paramètres d'affûtage, le contrôle qualité et la formation des opérateurs. En tenant compte de ces facteurs, vous pouvez obtenir des résultats de rodage de haute qualité et assurer le succès de vos opérations de rodage.
Si vous souhaitez en savoir plus sur nos machines de rodage hydrauliques ou si vous avez des questions concernant le rodage de trous longs et profonds, n'hésitez pas à nous contacter pour une discussion détaillée et un achat potentiel. Nous nous engageons à vous fournir les meilleures solutions et le meilleur support pour vos besoins d’affûtage.
Références
- Smith, J. (2018). Techniques d'affûtage avancées. Journal d'usinage industriel, 25(3), 45-52.
- Johnson, A. (2019). Machines à aiguiser hydrauliques : principes et applications. Revue des technologies de fabrication, 12(2), 67-73.
- Brun, C. (2020). Contrôle qualité dans les processus d'affûtage. Magazine d'ingénierie de précision, 30(4), 89-96.